 当前位置:

规格书上写的“寿命10万次”,很多人理解成针插到断、插到不回弹为止,这个理解差得比较远,弹簧探针的寿命是按循环次数标称的,判据是弹力衰减和接触电阻,跟断不断针没关系。这篇把三件事一次讲清:寿命这个数怎么定义、一次插拔怎么算、弹力和寿命是什么关系,以及选型时这个数该怎么用。
一、寿命不是“用坏为止”,是有判据的循环次数
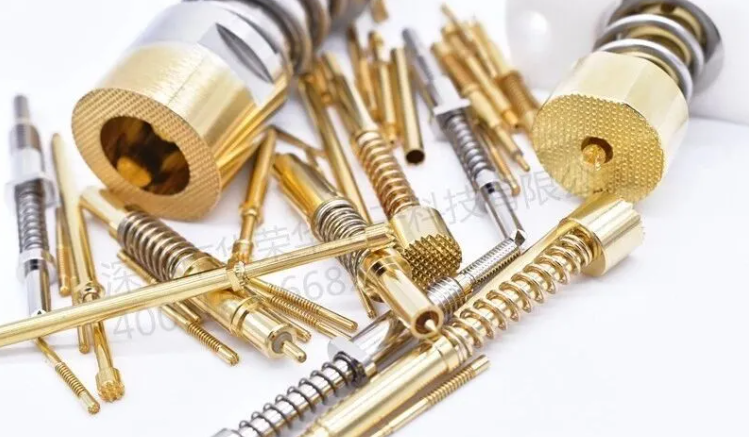
弹簧探针(pogo pin、测试探针)剖开就三样:针头、针管、弹簧,规格书上的寿命单位是 cycle(循环次数),指在规定条件下探针能正常工作的压缩—回弹次数。
寿命到了不等于断针,常见判据有两条:一是弹力衰减到初始值的80%左右(也就是衰减不超过20%),二是接触电阻超过规格书规定的上限,满足其中一条,标称寿命就算用完了,继续用会出现压力不够、电阻飘、时通时不通。
还要注意,规格书那个数字是有前提的:标准工作行程(不是把针压到底)、常温洁净环境、被测点是标准镀金焊盘、接触电阻始终不超标。这几个前提缺一个,实际寿命就要往下折。
二、插拔次数怎么算:先算自己一年要压多少次
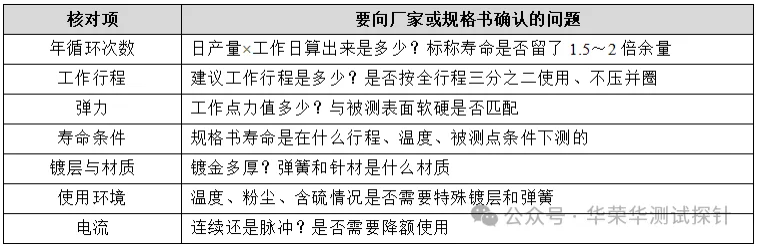
选型别先盯着标称次数,先算自己的账:日测试产量× 年工作天数 = 每条针一年要经历的循环次数。
举个例子:一条线每天测3000次、一年干300天,一年就是90万次,如果买标称10万次的针,一年要换九套,把这个数字摆到采购桌上,“买便宜针”和“买稳定针”的账才算得清。
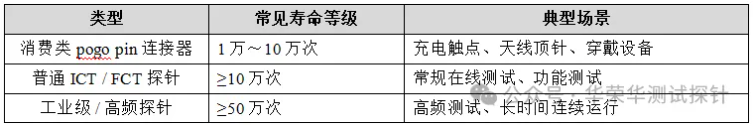
行业常见的寿命等级如下,都是典型区间,具体以厂家规格书为准:
三、弹力和寿命是什么关系
弹力是弹簧把针头顶向被测点的力,由弹簧材质(琴钢线、不锈钢、铍铜)、线径、圈数和压缩行程共同决定。规格书常给预紧力和工作力两个值,横向比较厂家时要比同一个行程点,不能拿 A 厂预紧力比 B 厂工作力。
工作行程别压到底:工作行程建议取全行程的60%~80%,行业经验常按三分之二左右用。压到并圈(bottom out)时弹簧失去缓冲,线材直接承受冲击,这是寿命的头号杀手;行程过压约10%,寿命可能直接腰斩。
长期高弹力、过行程:弹簧疲劳会加快,力值一点点往下掉(行话叫“掉弹力”),接触压力不够、表面氧化膜刺不破,接触电阻开始飘;严重时针轴卡滞、回弹无力。
高温会偷力:温度一高弹簧应力松弛加快,150℃老化环境里的有效循环次数通常只有常温的三到五成,高温工况要单独选耐高温弹簧,不能按常温标称值直接用。
弹力也不是越大越好:力大容易刺破氧化膜、接触稳,但压伤焊盘、磨镀层、寿命短;力小不伤盘,但电阻飘、误判多,两边按被测表面的软硬取舍。
四、还有哪些因素在“偷”寿命
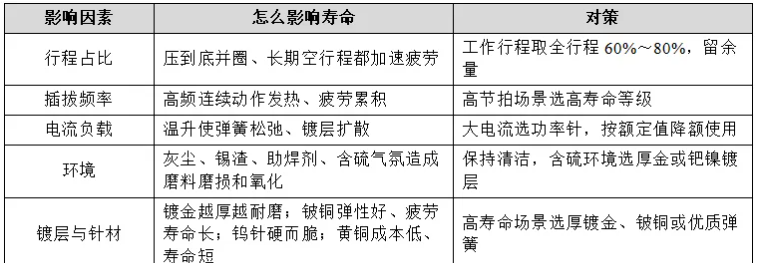
除了弹力和行程,下面这些条件都会让标称次数打折,选型和使用时对着看:
表2 影响寿命的主要因素与对策(典型值,具体以厂家规格书为准)
五、选型与采购怎么用这个数
先算账再选针:按年循环次数留安全余量,建议标称寿命取预估需求的1.5~2倍,别卡着标称次数买,否则换针频次和停机成本都会上来。
看规格书看什么:重点看额定工作行程、同一行程点的弹力曲线、寿命测试条件(行程、温度、被测点),几家对比要同口径比。
高寿命场景怎么选:优先厚镀金、优质弹簧材质(铍铜、热处理不锈钢)的型号;优质镀金探针的寿命通常是普通镀镍探针的2~3倍,初期贵一点,换针频次和停机时间能省回来。
日常怎么护:定期清洁针尖、避免偏压斜插、定期测接触电阻看趋势;换针成组换,新旧针混装弹力差太多,结果是新针被压死、旧针没压到。
表3 选型前逐项核对(典型值,具体以厂家规格书为准)
寿命不是玄学,是一笔可以算的预算:年循环次数算出来,标称次数留余量,行程和弹力按规格书用,日常维护跟上,针什么时候换心里就有数。