 当前位置:

在 ICT、FCT 以及芯片封装级测试中,BGA(球栅阵列)探针卡针、回弹不到位、顶死后缩不回去,是产线上最让人头疼的故障之一,一根针卡住,整板开路报错;一片测试座里几十上百根针,只要有几根出问题,良率、节拍、治具寿命都会跟着往下掉。
很多工程师遇到卡针,第一反应是"针质量不行",先换一批新针试试,结果新针装上没多久又卡,问题反复出现。实际上,BGA 探针卡针很少是单一质量问题,绝大多数情况是选型、压合参数、针板装配、清洁保养这几个环节共同踩了坑。下面结合现场常见故障,把 BGA 探针卡针的典型原因、判断思路和整改办法梳理清楚,供采购和测试工程师对照排查。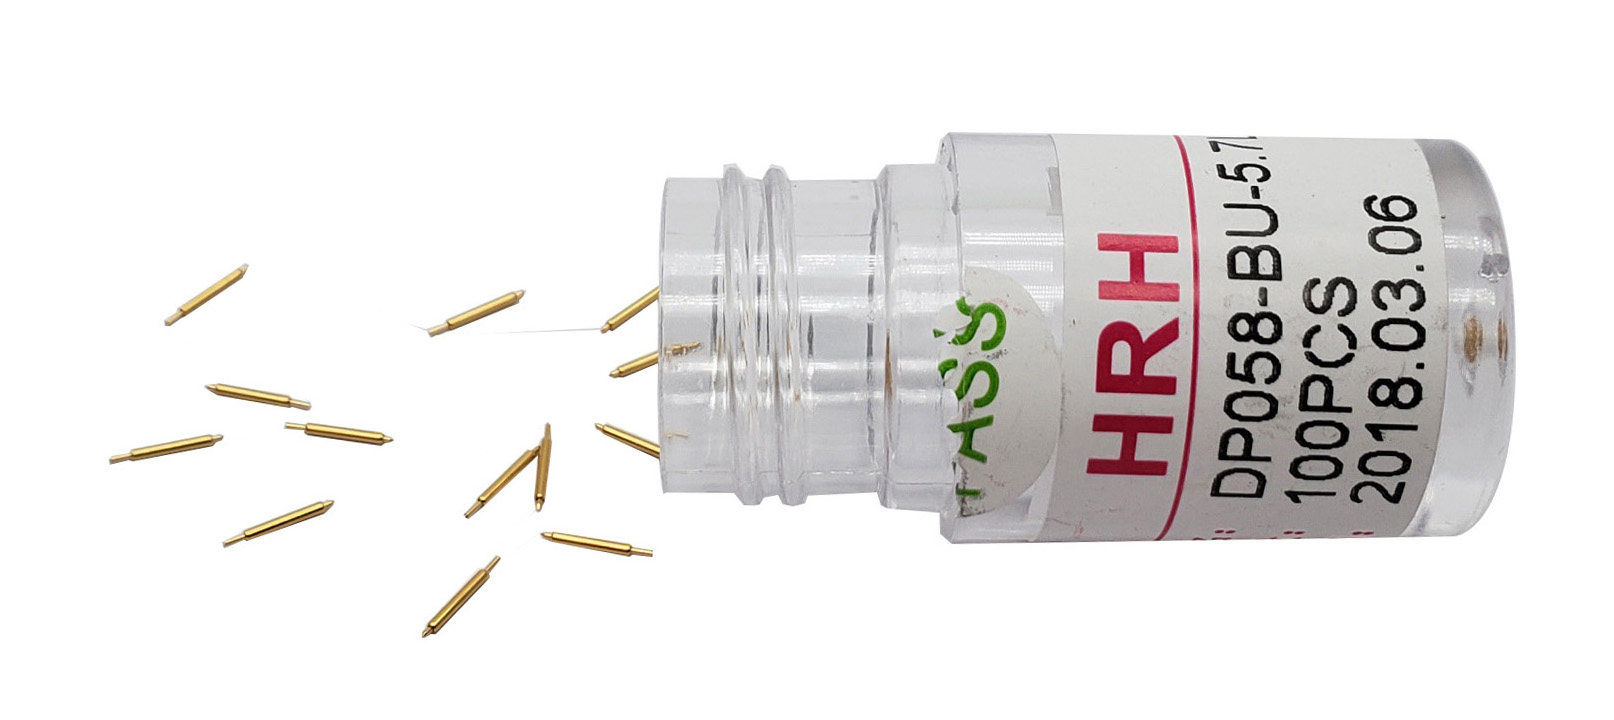
一、先搞清楚:BGA 探针为什么更容易"卡"
BGA 封装的焊点是一个个球形焊球,呈阵列排布,相邻球间距通常只有 0.5 mm、0.65 mm、0.8 mm,高密度器件甚至做到 0.4 mm 以下。对应到探针上,针径更细、柱塞(针杆)更薄、弹簧行程更短、针尖结构更紧凑,这几个特点叠加在一起,注定了 BGA 探针比普通通孔探针对异物、偏压和过行程更敏感。
普通探针偶尔进一点灰尘还能回弹,BGA 探针针套内部间隙小,一粒焊锡渣、一小段助焊剂结晶就足以把柱塞卡死在半行程位置;再加上 BGA 焊球本身存在共面度误差,高处的球先接触、被反复压缩,低处的球压不实,局部针长期处于超压缩状态,弹簧疲劳、柱塞变形,卡针只是时间问题。
二、坑一:针头选型和焊球形状不匹配
1. 针尖头型选错,反复顶撞焊球
BGA 探针常见的针头形状有皇冠头(多爪/冠状)、圆头(球面)、尖头(圆锥)、锯齿头等。皇冠头靠多瓣爪口咬住焊球表面,接触面积大、自清洁能力强,适合大多数带氧化层、有轻微油污的球脚;圆头接触压强柔和,适合表面平整、怕压伤的器件;尖头穿刺力强,适合刺破氧化膜或镀层,但容易在球面上留下凹痕,反复顶撞还可能把焊球顶变形、顶脱落。
现场最常见的错误是:在光滑的金面或已经植好新球的 BGA 上继续使用尖头针,结果针头长期偏压在球的侧面或边缘,柱塞侧向受力,在针套里被"别"住,回不来;另一种极端是OSP 板、氧化严重的球脚上用了圆头针,针尖滑过球面找不到稳定接触点,工程师为了压实又加大下压量,过压导致卡针。
皇冠头:通用 BGA 球脚,兼顾穿刺与自清洁,量产首选。
圆头/半球头:表面平整、怕压伤、镀层较软的器件,接触压强低。
尖头/圆锥头:氧化膜厚、需要刺破表面层的场合,注意控制接触压力。
锯齿/爪形头:高频、低接触电阻要求,需结合焊球直径选型。
2. 针径、针长和测试座/针孔不匹配
BGA 探针要装入针板(承板)和针套,针径和针板孔径之间需要预留合理间隙。孔径偏大,柱塞晃动、侧向受力;孔径偏小,装配时强行压入,针套内壁拉伤,异物更容易积留。针长过长,压合后弹簧进入并圈(solid height)以下,柱塞被顶死;针长过短,接触压力不足,测试开路时又被人为加大行程,间接造成超压。选型阶段应当对照器件球高、针板厚度、座子深度和推荐压缩量(一般为行程的 1/3 到 1/2)核算,而不是凭经验选一根"差不多长"的针。
三、坑二:下压行程与接触压力设置不当
1. 超行程压缩,弹簧被压并圈
每支 BGA 探针都有额定行程(working travel)和最大行程。以常用微型探针为例,标准行程多在 1.0~1.5 mm 左右,推荐工作压缩量通常控制在额定行程的 30%~50%。如果测试座合模时行程调得太大,弹簧被压到并圈位置,柱塞底部直接顶撞针套,短时间内弹簧就会产生塑性变形、失去弹力;弹簧压并圈后一旦有微小偏斜,柱塞就容易卡在针套里无法回弹,肉眼看到的现象就是"针缩进去不出来"。
整改方法:在治具上用高度规或塞尺实测合模后的压缩量,确认所有针处于推荐压缩区间;对共面度较差的器件,优先调整载板支撑、增加浮动结构,而不是一味加大下压行程来兜底。
2. 接触压力过大,针尖与针套偏磨
BGA 球脚本身柔软,过大的接触压力会把皇冠头爪口压塌、把柱塞压弯;针杆在针套里长期单侧摩擦,内壁出现划痕和磨屑,磨屑堆积后形成卡滞。部分工程师为了压低接触电阻、减少开路,把弹簧等级选到偏重力型,再叠加超行程,针还没用到寿命就先卡死,一般 BGA 量产测试单针接触力在 20~50 gf 区间居多,具体要结合球径、镀层、器件耐压力和测试电流综合确定,不要盲目追求"压得越实越好"。
3. 板件翘曲、支撑不到位造成局部超压
大尺寸 BGA、PCB 边缘区域容易翘曲,如果治具底部支撑柱、托块布局不合理,板件压下去以后中间悬空、局部针被额外压缩,这部分针先超压、先卡针,遇到连片开路集中在器件某一区域时,先检查背面支撑和板件共面度,排除板材变形和支撑缺失,再去判断探针本身。
四、坑三:治具对位与装配误差,把针"别"弯
定位销、导向柱磨损,载板卡槽松动,针板孔有毛刺或台阶,都会让压合瞬间探针和球脚不在同一垂线上。柱塞受到横向分力,在针套里被别住,轻则回弹迟缓、接触电阻飘移,重则柱塞弯曲、针套内壁划伤,针直接报废。
检查定位销、导向柱是否磨损、松动,孔位是否偏移。
针板孔倒角、去毛刺,装针前清理孔内金属屑和油污。
装针使用专用压针工具,避免用镊子硬捅造成针杆歪斜。
定期校验治具平面度,保证针板、载板、器件三者平行。
新治具上线先做低压力试合模,确认对位无误再进入量产参数。
还有一种容易被忽略的情况:更换不同批次探针后,针长公差、弹簧预紧力存在差异,同一针板上混装不同型号、不同厂家的针,压力分布不均匀,部分针长期承受额外负载,先进入疲劳和卡滞状态。同一测试座建议使用同一型号、同一批次探针。
五、坑四:异物污染与清洁保养不到位
1. 焊锡渣、助焊剂、粉尘进入针套内部
这是现场卡针最常见的直接原因。BGA 板测试过程中,焊球碎屑、助焊剂残留、PCB 粉尘和纤维会落在针尖,经过反复压合被挤进针套与柱塞之间的微小间隙里。助焊剂残留干燥后形成一层硬质薄膜,把柱塞"粘"在某个位置;锡渣颗粒则像沙子一样磨在针杆和针套内壁之间,导致摩擦阻力急剧上升。针一旦卡滞,工程师往往又加大压合力,形成恶性循环。
需要注意:清洁时不建议把整支探针长时间浸泡在强溶剂里,溶剂会把针套内部的润滑脂洗掉,失去润滑后的针更容易卡滞。常规做法是用无尘棉签或专用毛刷配合异丙醇、电子级清洁剂擦拭针尖外露部分,必要时用清洁板(带磨料/清洁纸的测试板)压合若干次做自清洁;已经进屑、回弹发涩的探针应整支更换,而不是反复加油、擦拭继续使用。
2. 长期处于压缩状态,弹簧预紧力下降
下班、停机时如果治具一直处于合模状态,所有探针长时间保持压缩,弹簧会产生残留变形(松弛),行程逐渐缩短,接触压力慢慢下降;针也更容易在长期受压位置卡住。班末停机应让治具保持张开状态,卸除弹簧负载。量产环境建议建立探针更换周期表,按测试次数、不良率和回弹手感定期批量更换,不要等到针卡死、开路报警后再处理。
3. 材质、镀层和环境腐蚀
针头、柱塞常见材质为 SK4 高碳钢、铍铜(BeCu),表面镀镍镀金;弹簧多用琴钢丝(SWP)或不锈钢丝。在潮湿、腐蚀性气体环境下,针尖和针杆氧化、镀层起泡脱落,磨屑和氧化层混在一起同样会造成卡滞。高温测试场景还要确认针体材质和润滑脂是否耐受工作温度,普通润滑脂高温挥发后针套内部干涩,卡针概率明显上升。
六、卡针现场排查:按这个顺序走,少走弯路
产线遇到 BGA 探针卡针,建议按"由表及里、由外到内"的顺序排查:
第一步:目视+显微镜检查。看针尖是否变形、沾锡、挂助焊剂、镀层脱落,柱塞是否歪斜、针套口是否有异物堆积。
第二步:按压测试回弹。用专用工具或镊子轻压柱塞,感受回弹是否顺畅、有无发涩、卡顿、回缩不到位;对比同一针板上其他针的手感。
第三步:核对压合行程与压力。实测合模后压缩量,确认没有进入并圈;检查弹簧等级是否与器件要求匹配。
第四步:检查对位与支撑。定位销、导向柱、背面支撑、板件翘曲度逐一确认,排除侧向受力和局部超压。
第五步:核对选型。头型、针径、针长、材质、镀层、弹簧力是否匹配当前 BGA 球径、镀层和测试电流;是否存在不同批次、不同型号混装。
第六步:清洁与更换。外露针体清洁后仍回弹不畅的探针整支更换;同批多根针出现类似问题时,整板更换并复盘选型和参数。