 当前位置:

PCBA 产线里,ICT 在线测试、FCT 功能测试的稳定性,很大程度由测试探针决定。很多工程师选型只看外径和头型,忽略电流、行程、材质搭配,上线后频繁出现接触电阻漂移、误测、烧针、寿命断崖式下跌。
先分清两种场景的探针需求差异:ICT 侧重无源状态下测开路、短路、元件参数,以信号针为主;FCT 需要上电测试,包含电源轨、功率回路、负载功能验证,会遇到大电流、压降敏感的点位,对载流能力、接触稳定性要求更高,很多治具是 ICT+FCT 共用一套探针,选型标准要按最高要求来定。
一、电流:别只看标称,分清信号针与功率针
额定电流是探针最容易踩坑的参数,它指连续安全载流,不是瞬间峰值电流,和针管内径、导电截面积、镀层、散热条件强相关。
- 常规信号点位(ICT 绝大多数网络、FCT 小信号采样):标准 100mil 探针额定连续电流多为 1–3A,足够逻辑信号、电压采样使用。这类点位优先控制接触电阻,一般要求≤50mΩ,优质款可以做到 15–20mΩ 以内,减少信号偏移。
- 电源、功率回路、充电、电机驱动点位(FCT 高频场景):必须选用大电流探针,这类探针针管更粗、内部导电结构加厚,支持 5A、8A 甚至更高持续电流,如果用 3A 信号探针跑 5A 持续电流,不会立刻烧坏,但会持续发热,镀层加速氧化,接触电阻慢慢飘高,出现时好时坏的误判,长期直接烧针、焊盘发黑。
选型提醒:电流留足余量,实际测试电流不要超过探针额定值的 70%;多针并联走大电流时,要保证每根探针受力均匀,避免单针过载。
二、行程:看懂全行程与工作行程,严禁压死满行程
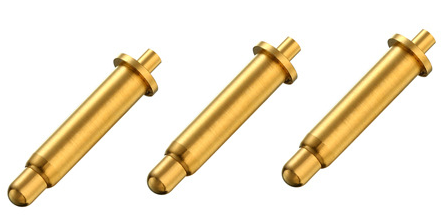
行程分两个概念:全行程(最大行程)和推荐工作行程(有效行程),行业标准 6.35mm 全行程的探针,推荐工作行程一般是 4.2–4.3mm,也就是全行程的 2/3 左右,这是通用黄金原则。
- 为什么不能压满行程?当压缩超过推荐行程、压到极限位置,弹簧进入硬压缩区,弹力急剧飙升,PCB 容易被压弯、焊盘压伤;同时弹簧疲劳速度成倍加快,寿命直接砍半,几万次就出现弹力衰减、接触不稳。
- 什么时候选长行程?板翘比较大、厚度公差波动大、有涂层、多版本 PCB 共用一套治具,可以选更大行程规格;
- 什么时候选短行程?高密度小板、薄 PCB、BGA 周边微测试点,优先短行程低弹力探针,防止顶坏基板和元件。
弹力和行程配套看:常规 ICT/FCT 通用弹力 80–130gf;无铅助焊剂残留多、焊盘氧化明显,可以选 150–200gf,依靠压力刺破氧化膜;弹力不是越大越好,弹力过高会增加治具压合负载、损伤 PCB,弹力太小又容易因为板翘虚接。
三、材质与镀层:决定接触稳定性和使用寿命
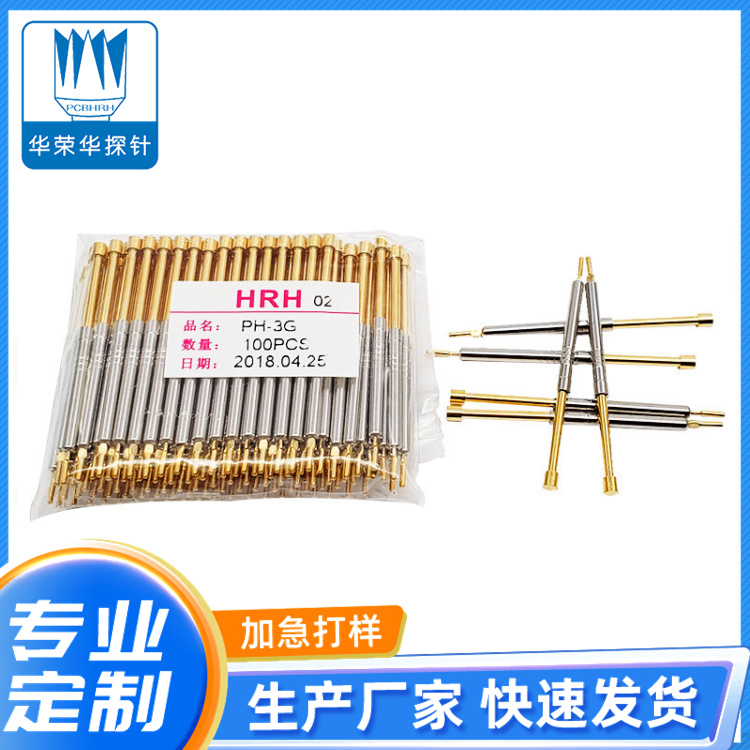
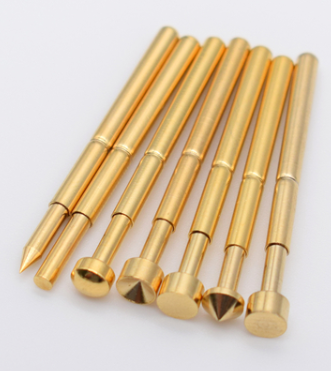
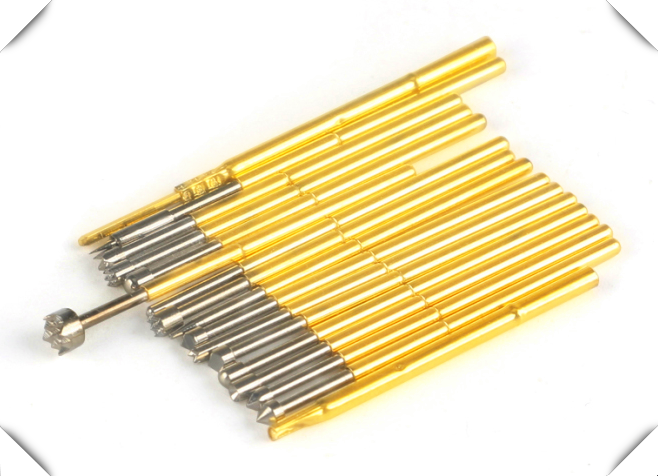
探针分为针头、针管、弹簧三部分,材质 + 镀层组合,才是区分低价耗材和稳定工业款的关键,单纯镀金不等于好探针。
1. 针头(Plunger)
主流两种:铍铜、SK4 工具钢。
铍铜导电好、接触电阻低,适合信号、FCT 电压采样点位;SK4 钢硬度高、耐磨,适合高周转量产线、助焊剂多、反复摩擦的场景,缺点是导电性略低于铍铜。
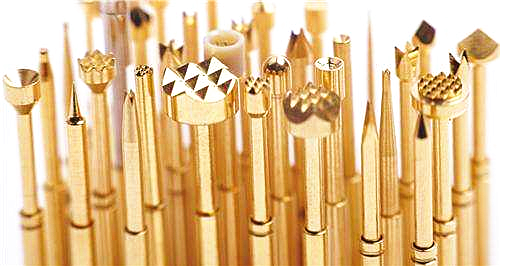
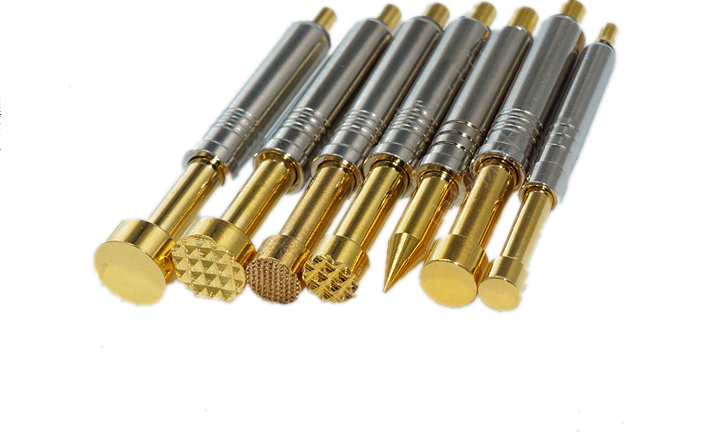
镀层优先先镀硬镍再镀金(硬金),黄金不氧化,能长期维持低接触电阻;廉价款只镀薄镍或者薄金,前期能用,几万次后氧化、发白,电阻漂移,批量误测,头型按需搭配:尖头 / 锯齿头破氧化层、圆头通用、平头大面积适配大电流焊盘。
2. 针管(Barrel)
常用磷青铜、铍铜、黄铜。铍铜导电和弹性更好,适合 FCT 功率针;黄铜成本低,适合低成本 ICT 信号点位,耐磨性和长期稳定性偏弱。针管同样建议镀金,内壁镀层会影响针头滑动导电。
3. 弹簧(Spring)
主流琴钢线(SWP-B)、不锈钢。琴钢线弹力稳定、疲劳性能优秀,是 ICT/FCT 标配;不锈钢弹簧耐腐蚀性更好,适合潮湿、助焊剂多、清洗频繁的治具环境。弹簧也有镀金选项,避免弹簧氧化后碎屑污染针管内部,造成卡针。
避坑重点:很多低价探针只有针头外面镀金,针管内壁、弹簧无镀金,短期测试没问题,量产一段时间后内部氧化卡针、电阻跳变,排查非常耗时间。
四、配套选型:外径、节距、寿命、环境不能漏
1. 外径 / 节距:50mil、75mil、100mil 是 ICT/FCT 最常用规格,高密度板选小节距,同时注意最小中心距,防止相邻探针短路;
2. 寿命:标准镀金优质探针,合理行程弹力下可达 20 万–50 万次;低质镍镀层款往往不到 5 万次就失效;
3. 温度:普通款 - 40~80℃;需要老化测试、高温工况,要选用耐高温特殊材质版本;
4. 针套匹配:探针必须配套同规格针套,保证垂直导向,偏斜接触会快速磨坏针头。
五、快速选型总结表(现场工程师直接对照)
- ICT 信号点:100mil,1–3A,工作行程约 4.3mm,弹力 80–130gf,铍铜镀硬金;
- FCT 电源功率点:大电流款,5A 及以上,平头针头,铍铜加厚导电结构,镀金全套;
- 助焊剂重、高周转产线:SK4 钢针头,不锈钢镀金弹簧,适度加高弹力;
- 板翘大、多版本共治具:选用更大行程规格,严格控制在推荐行程内,不压死。
六、日常维护小建议
再好的探针,选型对了也需要维护。定期用无尘布 + 专用清洗剂清理针头助焊剂残留;记录探针更换周期,不要等到批量误测才换;同一治具内,新旧探针不要混装,弹力不一致会带来接触差异。
ICT/FCT 探针不是标准化通用耗材,它是治具里的精密导电接触元件,抓准电流匹配点位功率、行程控制在 2/3 区间、全套镀金材质优先这三条主线,再配合头型、弹力、节距微调,就能大幅降低产线误测率,减少停线维修,平衡耗材成本与测试稳定性。