 当前位置:

在 ICT、FCT 治具、芯片烧录、消费电子连接器测试场景中,Pogopin 探针最让人头疼的故障,莫过于接触电阻忽高忽低、数据漂移,同一支针间歇性良品 / 不良品误判,很多工程师第一反应是直接换针,可换新探针没多久,电阻波动问题再次出现,接触电阻不稳定,并不单纯是探针本身质量问题,而是材料、结构、压缩量、工况、装配五大维度共同作用的结果。
一、头部镀层磨损与氧化,最常见诱因
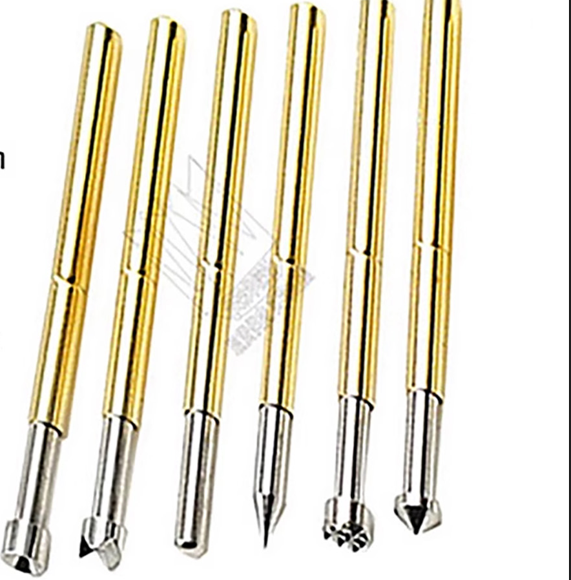
Pogopin 依靠针头镀层实现低阻导通,主流镀层为镀金,金层极薄,仅微米级别。
测试过程中针头反复回弹摩擦,金层磨损后,底层镍、铜基材暴露在空气中,极易氧化生成绝缘氧化膜。氧化膜不是完全绝缘,受力压紧时膜层被挤破,电阻瞬间下降;振动、轻微回弹后氧化膜重新阻隔,电阻立刻飙升,表现就是接触电阻时好时坏。
另外,环境粉尘、助焊剂残留、油污附着在针头表面,会形成一层隔离层,同样造成接触间断。高湿环境会加速基材腐蚀,进一步放大电阻波动。
二、压缩量控制不当,弹力失衡是隐形元凶
Pogopin 存在有效工作压缩区间,常规推荐压缩行程为总行程的 2/3,这是保证稳定接触压力的关键。
1. 压缩不足:下压量太小,弹簧弹力不够,针头和被测焊盘 / 触点只是轻触。测试设备轻微震动,就会出现虚接,接触电阻飘移;
2. 压缩过量:压到底或者超行程压缩,弹簧被压死,长期处于极限形变,弹力快速衰减。弹簧疲劳后回弹无力,针头无法持续贴合被测面,同时弹簧扭曲、卡滞,每次下压的接触压力不一致,电阻自然不稳定。
很多治具设计人员为了保证 “压到位”,盲目加大下压行程,恰恰是很多批量测试电阻不稳的核心原因。
三、弹簧品质缺陷,内部导通路径失效
不少人误以为 Pogopin 电流只从针头走,实际上电流会经过针头→弹簧→针管。弹簧是内部导通关键部件。
- 劣质弹簧材质防锈差,长期使用发黑氧化,弹簧丝表面生成氧化层,弹簧丝之间接触断断续续;
- 弹簧同心度差,压缩时弹簧歪斜,和针管内壁接触位置不断变化,导通路径不固定;
- 弹簧弹力一致性差,同批次探针每一支的弹力差异大,下压后接触压力离散,批量测试电阻波动明显。
弹簧一旦出现卡滞、氧化、弹力衰减,外部看不出明显损坏,但内部导通已经不稳定。
四、被测件与治具装配问题,容易被忽略
1. 被测 PAD / 焊盘本身问题:焊盘氧化、沾锡、变形、平整度差。哪怕探针完好,每次下压接触的点位不一样,电阻也会变动;
2. 针座装配偏位:探针倾斜安装,针头斜着撞击被测面,造成单点受力,接触不稳定,还会加速针头单侧磨损;
3. 针套配合间隙:针管与针套间隙过大,探针摆动量大;间隙过小,针头卡滞无法顺畅回弹,每次接触状态不一致;
4. 治具定位偏差:产品定位松动,每次放件位置偏移,探针接触位置发生改变。
五、工况选型错误,探针从源头就不匹配
选型不对,再好的探针也无法稳定工作。
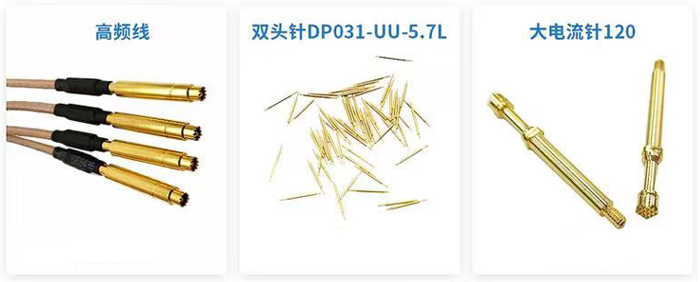
- 高频场景:普通 Pogopin 寄生参数大,接触阻抗容易受频率影响,不能直接套用;
- 大电流场景:普通小电流探针,大电流下局部发热,镀层加速老化,温升会带来接触电阻持续变化,严重时烧针;
- 高循环寿命场景:选用薄金层探针,几万次测试后金层快速磨穿,电阻很快失控。
快速排查思路,定位接触电阻不稳
1. 目视检查:观察针头是否磨损、发黑、沾有助焊剂油污;
2. 检查压缩量:复测治具下压行程,确认是否在推荐工作区间,杜绝超压;
3. 单针隔离测试:单独测单支探针静态电阻,多次按压,看阻值是否重复性良好,区分是探针本身问题还是治具装配问题;
4. 核查使用环境:粉尘、温湿度、是否有腐蚀性气体;
5. 复核选型:确认探针额定电流、行程、头型是否匹配被测触点。