 当前位置:

很多做 ICT、FCT 治具的工程师选探针,第一反应就是弹力选大一点,觉得接触更稳、不会虚焊误测,实际量产跑起来才发现,弹力过大反而一堆麻烦。
第一个误区:弹力越大,接触电阻就越稳定。
其实探针镀层完好的前提下,只需要达到临界接触压力,就能压破表面氧化层。超过这个值,接触电阻改善非常有限,弹力超标只会加大 PCB 板、器件引脚的压痕,薄板材甚至直接压凹,批量良率掉得莫名其妙。
第二个误区:高弹力探针不容易跳针、断针。
高弹力代表每次压合冲击更大,频繁下压回弹,弹簧持续承受更高负荷,疲劳磨损更快,探针寿命反而缩短。高密度治具里,多支大弹力探针叠加,整体压台负载飙升,压合不到位、治具变形的问题随之而来。
第三个误区:不确定参数,直接选最大弹力兜底。
不少项目前期评估偷懒,直接拉满弹力做备用,小元件、BGA 引脚、软板区域最怕大压力,轻则引脚变形,直接造成器件损伤;重则压塌软板,出现间歇性不良,这类偶发问题排查最耗工时。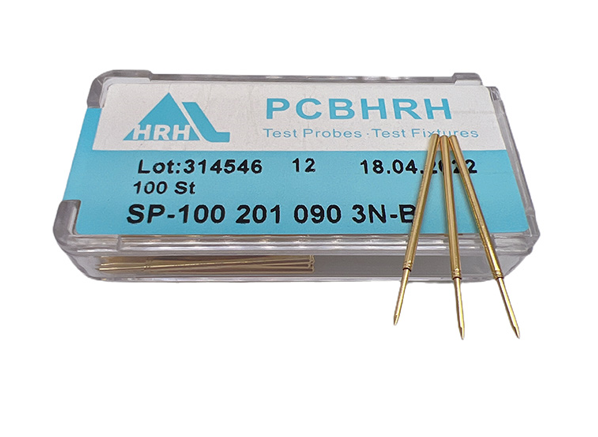
选型核心逻辑:满足稳定接触的最小弹力才是最优解,PCB 普通焊盘常用 100g~200g;小元件引脚、软板区域优先 50g~100g;大电流点位按需适当加高弹力。同时还要结合针型、行程、板材厚度综合匹配。
量产治具追求的不是 “够猛”,是稳定、低磨损、不损伤被测件。合适的弹力,才能减少停机维护,把测试良率稳住。