 当前位置:

弹簧针发黑氧化,是材质问题还是选型踩坑?
做 ICT、FCT 治具、芯片烧录测试的工程师,大多都遇到过同一个头疼问题:新换的弹簧探针,用一段时间针管、弹簧部位发黑,接触电阻飘移,测试误报增多,拆开来一看,弹簧表面一层暗黑色氧化层,很多人第一反应:供应商材质不行,镀层偷工减料。但实际排查下来,一半以上并不是单纯材质缺陷,而是选型踩坑叠加工况环境导致。
一、先分清:正常氧化 vs 异常发黑
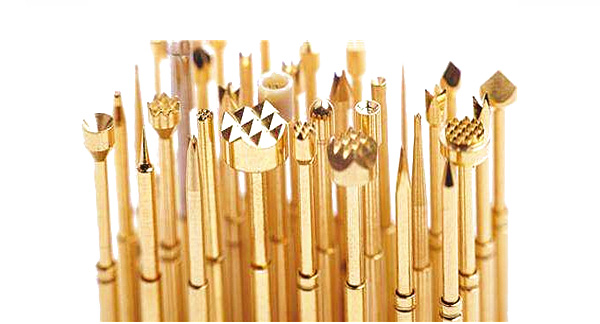
弹簧针内部弹簧大多采用不锈钢或者铍铜材质,外层会做镀金、镍打底防护。
轻微变暗:长期反复压缩摩擦,表层镀层磨损,属于正常损耗;
大面积发黑、粉末状黑斑,弹簧变脆弹力衰减:这就是氧化腐蚀,会直接影响测试稳定性。
发黑本质是金属在温湿度、腐蚀性气体、电流发热的共同作用下发生氧化,但诱因分两大类:材质本身缺陷,以及选型使用不当。
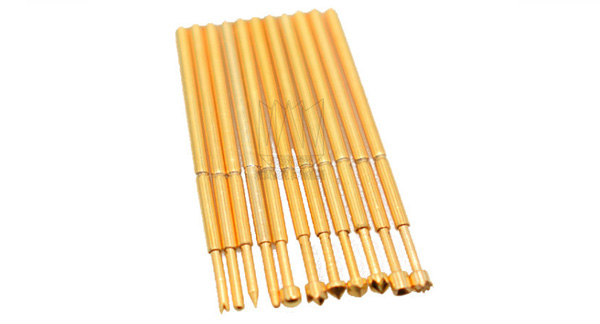
二、材质问题会造成哪些发黑现象?
1. 镀层工艺差、镀层厚度不足
镍层打底太薄,镀金层偏薄或者存在针孔。环境里水汽、腐蚀性气体穿透镀层,直接腐蚀基底金属,很快出现发黑,低价探针最常见,外观看着光亮,镀层孔隙多,耐腐蚀性差。
2. 弹簧基材选型错误
普通碳钢弹簧,没有做好钝化防护,潮湿环境极易生锈发黑;部分劣质不锈钢弹簧,钢材牌号差,抗腐蚀能力弱,高温工况下氧化速度成倍加快。
3. 镀层附着力不足
加工清洗不到位,油污残留在金属表面,镀层附着不牢。反复伸缩摩擦后镀层起皮脱落,基底裸露,快速氧化发黑。
这类材质缺陷有个特点:同一批次探针,不管装在哪个治具,短期内批量发黑,更换高品质同型号探针,问题直接消失。
三、更容易被忽略:选型踩坑才是高频元凶
很多时候探针材质没问题,但工况不匹配,再好的镀层也扛不住腐蚀氧化。
1. 弹力选型过大,持续发热加速氧化
工程师为了保证接触可靠,盲目选大弹力弹簧,探针高频下压,弹簧持续形变发热;大电流测试场景下,发热叠加,高温会破坏镀层钝化膜,加速氧化发黑,同时过大弹力还会压伤 PCB 焊盘。
选型原则:满足稳定接触电阻前提下,优先选用小弹力探针。
2. 行程选型错误,弹簧长期处于极限压缩
探针一直压到全行程极限,弹簧永久压缩、应力持续拉满。不仅弹力衰减快,应力集中位置镀层极易开裂,水汽从裂纹侵入,局部发黑。
推荐使用行程:工作压缩量取探针总行程的 70% 左右,不要顶死。
3. 环境工况忽略
车间有焊锡烟气、助焊剂挥发气体、酸碱雾气,这类腐蚀性气体附着在探针缝隙;车间湿度高,水汽藏在针套内部,弹簧针是套筒结构,缝隙很容易积存污染物,慢慢腐蚀弹簧,普通镀金探针在这类腐蚀环境,很快发黑,需要选用加厚镀层或者防腐版本探针。
4. 电流规格选型偏小
大电流测试选用常规小电流探针,通电时探针发热严重,高温氧化,严重时弹簧烧黑、熔断,大电流场景必须选用专门大电流弹簧探针,优化针体结构、增大接触截面积。
四、快速判断方法:到底是材质还是选型问题?
? 判断材质问题:同一批次探针,多个治具都出现发黑;更换品牌同规格探针,同样工况不再发黑。
? 判断选型问题:只有某一台治具、某几个点位发黑;更换弹力 / 行程合适的同品牌探针,故障改善。
五、探针防发黑氧化实用建议
1. 选型阶段:确认测试电流、压缩行程、工作环境,不要盲目选高弹力探针;高温、有焊烟的产线优先加厚镀金探针。
2. 治具维护:定期清洁探针,清理针套内残留助焊剂粉尘;保持治具干燥。
3. 样品验证:新探针上线前做老化测试,监测接触电阻变化,提前规避批量失效。