 当前位置:

在PCB测试、ICT/FCT功能测试、半导体晶圆测试生产中,很多工厂都会遇到同一个棘手问题:全新的测试探针上机没多久,镀金镀层就出现发白、起皮、磨穿现象,探针接触电阻飙升、测试误判率暴涨,原本标称数万次的使用寿命,实际几千次就彻底报废。
多数人第一时间会归咎于镀层质量差、供应商产品偷工减料,盲目更换更高厚度、更高单价的探针,却发现磨损问题依旧没有改善。大量现场实践证明:90%的探针镀层快速磨损,并非产品品质缺陷,而是探针选型、运行参数、适配工况不匹配导致的人为损耗。选对适配工况的探针,无需增加采购成本,就能让镀层寿命翻倍,彻底解决频繁换针、停机调试的生产损耗。
一:常见误区:别再只靠“镀层厚度”续命
很多生产运维人员存在固有认知:探针镀层越厚,耐磨性能越好、使用寿命越长,于是面对磨损问题,一味从0.5μm镀金升级到1.0μm、1.5μm加厚镀层,但实际落地效果微乎其微。
事实上,加厚镀层只能小幅提升常规洁净工况下的耐磨次数,却无法抵消工况错配带来的高强度损耗。当探针的针头样式、弹簧压力、工作行程、镀层材质与现场测试环境、被测产品不匹配时,再厚的镀金层也会快速磨损、剥落、起皮。
镀层的核心作用是抗氧化、防腐蚀、稳定接触电阻,而真正决定耐磨寿命、抗损耗能力的核心,是探针与现场工况的适配度,这也是多数产线忽略的核心关键。
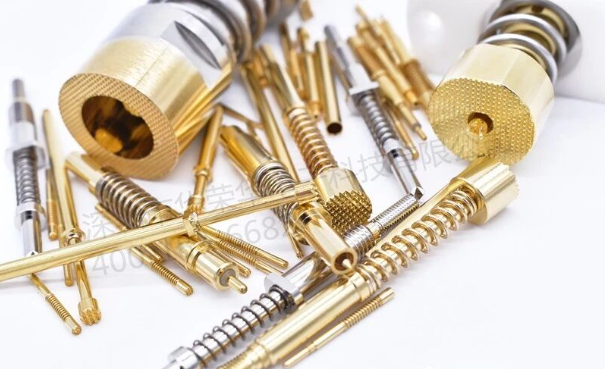
二:深度解析:四大工况错配,加速镀层报废
探针镀层磨损并非单一机械摩擦导致,而是机械应力、环境杂质、电气参数、接触形式多因素耦合的结果,核心问题全部集中在工况选型错位上。
1. 压力与行程超标:镀层长期超负荷承压
这是最普遍的磨损诱因。每款测试探针都有标准工作行程,行业通用规范为仅使用满行程的2/3有效区间,若下压行程过大、压合压力超标,探针弹簧会长期处于极限压缩状态,产生持续超负荷应力。
频繁超程下压会让针尖镀层持续受到挤压、剪切力,原本光滑致密的镀金层会逐渐出现微裂纹,进而起皮、脱落;同时超压会导致针尖与被测焊盘、触点摩擦加剧,快速磨薄镀层。反之,压力过小会造成接触不实、虚测误判,运维人员反复补压调试,进一步加剧磨损损耗。此外,下压速度超过60次/分钟的高频作业场景,也会大幅加速镀层疲劳老化。
2. 针头样式与被测面不匹配:摩擦损耗成倍增加
不同被测产品的表面材质、涂层差异极大,针头选型错误会直接造成毁灭性磨损,常规圆头、尖头探针适配洁净裸铜、裸锡触点,但当下多数PCB板采用OSP抗氧化涂层、薄锡层工艺,表面自带绝缘防护膜。
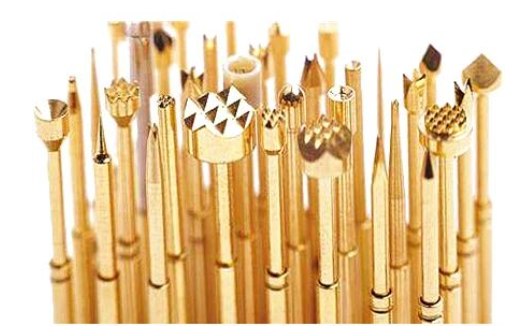
若用普通圆润针头测试带涂层板面,针尖无法穿透绝缘层,只能在表面反复打滑摩擦,不仅接触不良,还会持续打磨镀层;而适配的锐边、刀型针头搭配合理弹簧压力,可轻松穿透板面残留涂层与氧化层,减少无效摩擦,大幅降低镀层磨损。针对密集小间距测试点,针头尺寸选型偏大,也会造成单边受力、偏磨,导致局部镀层快速磨穿。
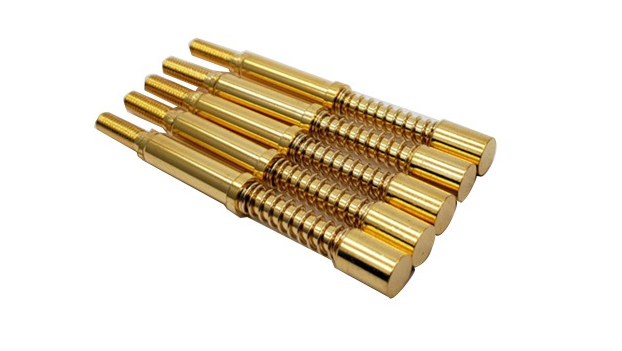
3. 现场环境杂质污染:硬性磨损+化学腐蚀双重破坏
多数生产车间测试环境并非绝对洁净,板面残留的助焊剂、焊锡渣、粉尘、油污,会牢牢附着在大电流探针针尖表面。探针每次压合测试,杂质都会成为“研磨介质”,对镀金镀层产生持续性硬性划伤,久而久之镀层变薄、露底,失去防护作用。
同时,潮湿环境、腐蚀性助焊剂残留会引发镀层微腐蚀,产生微动磨损与腐蚀氧化叠加效应,形成绝缘氧化产物,不仅加快镀层报废,还会直接导致探针接触电阻飙升,引发测试不良。这种损耗并非镀层质量问题,而是工况适配与日常清洁不到位导致的连锁故障。
4. 电气工况错配:大电流加速镀层老化失效
常规标准探针适配小电流测试场景(10mA左右常规测试电流),若产线用于大电流测试(5A以上),却未选用专用大电流探针,会出现严重工况错配。大电流会引发探针触点电迁移现象,加速镀层金属离子迁移,造成镀层疏松、脱落、烧蚀。
同时,长期大电流作业会让探针针尖持续发热,加剧镀层与基材的结合力衰减,出现起皮、破损,最终导致探针彻底失效,这也是大电流测试工位探针磨损、报废率远高于普通工位的核心原因。
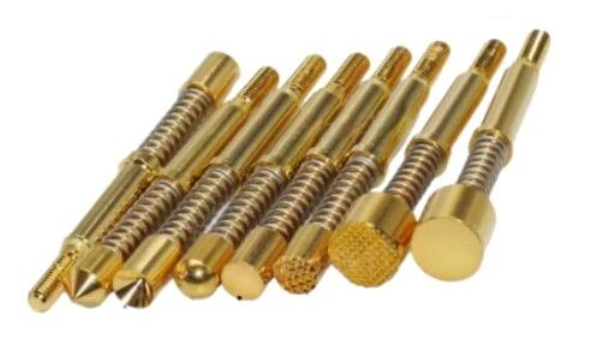
三:精准适配:不同工况对应的探针选型方案
想要从根源解决镀层磨损快的问题,无需盲目更换高端探针,只需根据产线工况精准选型、匹配参数,即可大幅延长探针寿命。结合电子测试行业通用标准与现场实操经验,整理出针对性选型方案:
1. 普通洁净工况(裸铜/裸锡触点、无残留、小电流)
常规PCB裸触点测试、洁净车间环境,无大量助焊剂残留,测试电流≤1A、下压频次中等。选型可选用0.5μm标准镀金探针,搭配圆头、半球针头,严格控制工作行程在额定行程2/3区间,标准弹簧压力即可满足需求,正常使用寿命可达5万次以上,性价比最优。
2. 带涂层板面工况(OSP板、薄锡板、有氧化层)
针对带抗氧化涂层、表面轻微氧化的PCB板,优先选用锐边针头、刀型针头探针,搭配中等偏大弹簧压力,可稳定穿透表面绝缘层,避免针尖打滑摩擦。镀层建议选用1.0μm加厚镀金层,提升抗摩擦、抗腐蚀能力,杜绝镀层快速磨损。
3. 高污染工况(助焊剂残留多、粉尘大、潮湿环境)
波峰焊后、回流焊后测试工位,板面杂质多、环境潮湿,优先选择耐磨镍金复合镀层探针,镀层致密性更强,抗腐蚀、抗研磨能力远超普通镀金层。同时选用不易积垢的细针头结构,减少杂质附着,搭配定期清洁保养,可大幅降低磨损速率。
4. 高频、大电流严苛工况
下压频次≥60次/分钟的高速测试、电流≥5A的大电流测试场景,必须选用专用高频大电流探针,采用低应力电镀工艺镀层,避免高频受力导致镀层起皮脱落,同时强化针头基材强度,抵抗高频摩擦与电流烧蚀,适配高强度作业工况。
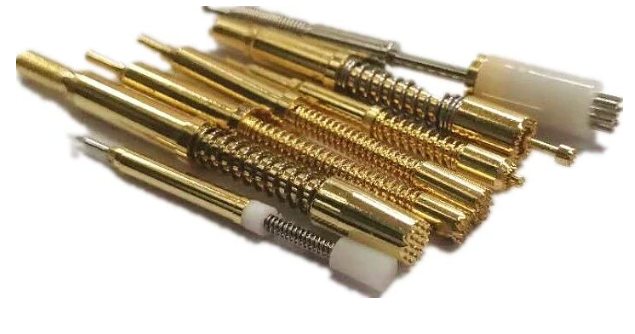
四:长效运维:3个细节杜绝镀层非正常磨损
选对工况适配的探针后,配合简单的标准化运维,可进一步规避损耗,让探针寿命最大化:
1. 严控运行参数:全程遵循2/3有效工作行程规范,杜绝超程、超压下压,保证探针垂直伸缩,杜绝偏斜受力造成的单边磨损。
2. 定期清洁除垢:每日班前、班后使用无尘布、专用清洁剂擦拭针尖,清除残留助焊剂、焊锡粉尘,避免杂质长期研磨镀层,从源头减少硬性磨损。
3. 分区适配管理:不同测试工位、不同被测产品严禁混用探针,洁净工位、污染工位、大电流工位探针单独分类使用,避免工况错配导致的快速损耗。